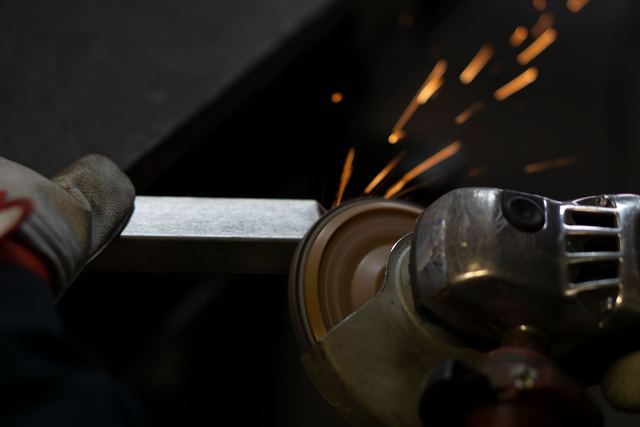
Une ponceuse métallique est une ponceuse dont le disque, la vitesse et l'abrasif sont prévus pour le métal : elle enlève la rouille d'une tôle, aplanit un cordon de soudure et prépare une pièce avant peinture. Trois types de machine s'en chargent : la ponceuse à bande, la ponceuse excentrique et la meuleuse d'angle.
Sur l'acier, l'abrasif compte plus que la machine
- Aucun type de ponceuse ne couvre tout le métal : la ponceuse à bande dégrossit et rattrape les soudures, la ponceuse excentrique donne la surface plane et la finition qui recevront la peinture, la meuleuse d'angle attaque ce qui est trop épais pour les deux autres.
- Ce qui sépare vraiment le bois de l'acier n'est pas la machine mais l'abrasif : le zircone et la céramique coupent le métal et supportent la chaleur, là où le corindon ordinaire se colmate en quelques passes.
- La chaleur est le risque principal : une tôle fine bleuit et se déforme sous un disque trop rapide ou une pression trop forte, et cette déformation ne se rattrape plus par le ponçage. On descend le régime, on change le grain dès qu'il se charge, on laisse la pièce refroidir.
Ce qui distingue une ponceuse métallique d'une ponceuse à bois
La plupart des ponceuses du commerce acceptent l'acier sans modification mécanique : le moteur, le plateau et la fixation auto-agrippante sont les mêmes. Passer du bois à l'acier se résume à trois choses, et elles suffisent à faire échouer un chantier quand on les ignore.
Le métal évacue la chaleur dans l'outil, pas dans le copeau
Le bois se ponce en arrachant des fibres qui emportent la chaleur avec elles. L'acier, lui, conduit très bien la chaleur : elle remonte dans la pièce et dans l'abrasif au lieu de partir avec la poussière. Le grain se charge de particules fondues, cesse de couper et se met à frotter, ce qui échauffe encore davantage. Sur une tôle mince de carrosserie, la surface prend une teinte de revenu, jaune paille puis bleue aux alentours de trois cents degrés, et la pièce se voile localement. Le bleuissement n'est pas seulement un défaut d'aspect : il signale que la tôle a bougé, et aucun ponçage ultérieur ne la remettra plane.
Les abrasifs ne sont pas les mêmes
Un disque de corindon prévu pour le bois se colmate presque immédiatement sur l'acier. Les grains d'abrasif destinés au métal sont le zircone et la céramique : ils résistent à la chaleur et se fracturent en cours d'usage, ce qui expose en permanence des arêtes neuves. Le carbure de silicium, noir, sert surtout au ponçage humide et aux finitions fines. Sur l'inox, une précaution s'impose : un abrasif ayant servi sur du fer ne doit jamais repasser sur de l'inox, sous peine d'y déposer des particules ferreuses qui rouilleront en surface quelques semaines plus tard.
Étincelles et poussière conductrice
Le ponçage de l'acier produit des étincelles, c'est-à-dire des projections incandescentes envoyées à plusieurs mètres. La poussière de métal est par ailleurs conductrice et abrasive : elle use les roulements et peut créer des courts-circuits dans un aspirateur d'atelier ou dans le carter d'une machine dont le filtre est saturé. Un sac papier plein de poussière de bois recevant des étincelles est un départ de feu documenté dans les ateliers ; on ne branche donc jamais une ponceuse à métal sur un aspirateur qui vient d'avaler du bois.
Quel type de ponceuse pour quel travail sur le métal
En bricolage comme sur des travaux d'atelier, le choix se fait sur l'épaisseur à enlever et sur la géométrie de la pièce, jamais sur la puissance affichée. Une machine qui enlève beaucoup laisse un état de surface grossier, et une machine qui donne un bel état de surface met des heures à rattraper une soudure.
La ponceuse à bande, pour le dégrossissage
La ponceuse à bande est la plus rapide sur l'acier. La bande abrasive travaille en continu dans un seul sens, ce qui enlève de la matière sans laisser les cercles caractéristiques des machines rotatives. Elle convient au dérouillage d'un châssis, à l'aplanissement d'un cordon de soudure et au ponçage d'un chant de tôle après découpe. Sa limite est sa maniabilité : sur une grande surface plane, elle creuse dès que la semelle bascule, et il faut la garder en mouvement permanent. Les modèles à bande étroite, dits ponceuses de tube ou limes à bande, atteignent les zones qu'aucune autre machine ne touche, comme l'intérieur d'un angle soudé.
La ponceuse à bande stationnaire et le tambour métallique
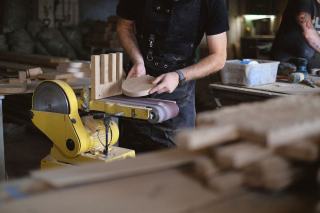
En atelier fixe, la ponceuse à bande stationnaire, souvent combinée à un plateau lapidaire, change complètement l'ergonomie : c'est la pièce qu'on présente à la machine et non l'inverse. Une pièce de petite taille, un support découpé, une équerre, se met d'équerre en quelques secondes contre la table réglable. La ponceuse à tambour métallique, elle, sert au calibrage : le tambour rotatif garni d'abrasif ramène toute une série de pièces à la même cote. Ces machines sont l'outillage des serruriers et des chaudronniers, et elles n'ont pas d'équivalent portatif pour du travail répétitif.
La ponceuse excentrique, pour la surface
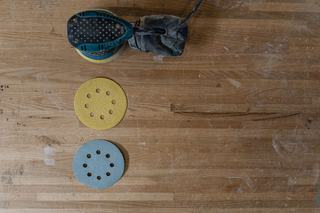
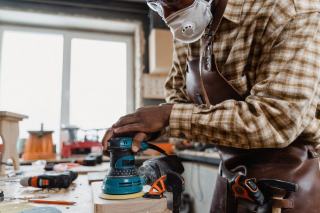
La ponceuse excentrique combine une rotation et une oscillation, ce qui empêche le grain de repasser deux fois au même endroit. C'est la machine de la finition sur métal : elle prépare une tôle avant apprêt, elle efface les traces laissées par la bande et elle travaille sans creuser. Sur l'acier, on l'utilise avec des disques zircone de grain 60 à 120 et une pression légère, le poids de la machine suffisant. Une ponceuse vibrante, dont le plateau oscille sans tourner, fait le même travail en plus lent et sur des surfaces plus petites ; elle reste utile sur les zones plates où l'excentrique déborderait.
La ponceuse pneumatique, l'outil des carrossiers
En carrosserie professionnelle, la ponceuse électrique cède la place à la ponceuse pneumatique. Le moteur à air est plus léger et plus plat qu'un moteur électrique de puissance équivalente, ce qui compte quand on travaille bras levés une demi-journée, et il supporte sans dommage la poussière conductrice du métal. Le surcoût, c'est le compresseur : une orbitale pneumatique consomme facilement deux cents à trois cents litres d'air par minute, un débit que les petits compresseurs domestiques ne tiennent pas en continu. C'est le seul cas où le choix de la machine dépend d'abord de ce qu'il y a dans l'atelier.
La meuleuse d'angle et le disque à lamelles
La meuleuse d'angle n'est pas une ponceuse, mais équipée d'un disque à lamelles de grain 40 à 80 elle fait le travail de meulage sur les cordons de soudure et les bavures épaisses. Sa vitesse, de l'ordre de onze mille tours par minute sur un diamètre de cent vingt-cinq millimètres, enlève de la matière très vite et échauffe tout aussi vite : on travaille par passes courtes, disque incliné d'une quinzaine de degrés, en laissant la pièce refroidir. Une brosse rotative montée sur la même machine décape la rouille non adhérente avant le ponçage proprement dit, ce qui épargne plusieurs abrasifs.
Ce que les outils à main font encore mieux
Sur une petite pièce, une charnière, un profilé, la main garde une précision et un contrôle du geste qu'aucune machine n'égale. Le papier de verre au carbure de silicium tenu sur une cale, la laine d'acier fine pour un chrome piqué, la lime douce pour un chanfrein : ces trois outils font en deux minutes ce qu'une ponceuse à métal risque de rater en creusant. La règle est de sortir la machine quand la surface dépasse la paume de la main, et pas avant.
| Machine | Travail visé | Grain courant | Limite |
|---|---|---|---|
| Ponceuse à bande portative | Dérouillage, soudures, chants | 40 à 80 | Creuse si la semelle bascule |
| Bande stationnaire ou lapidaire | Mise à cote de pièces répétitives | 60 à 120 | Encombrement, atelier fixe |
| Ponceuse excentrique | Surface plane, avant apprêt | 60 à 180 | Lente sur une soudure |
| Ponceuse vibrante | Petites zones plates, finition | 120 à 240 | Débit faible |
| Meuleuse et disque à lamelles | Bavures, cordons épais | 40 à 60 | Échauffe et marque vite |
Choisir l'abrasif et la vitesse
Les grains, du dégrossissage à la finition
La progression se fait sans sauter d'étape, chaque grain devant effacer les rayures du précédent. Sur l'acier peint, le 60 ou le 80 retire la peinture et la rouille, le 120 égalise, le 180 prépare l'apprêt. Sauter du 80 au 180 laisse des rayures profondes que l'apprêt ne comble pas et que la peinture révèle en lumière rasante. Après apprêt, on descend au 320 puis au 400, souvent avec de l'eau et un papier waterproof qui évacue les résidus et empêche le grain de se charger.
La vitesse de rotation compte autant que le grain
Sur une ponceuse à vitesse variable, l'acier se ponce plus lentement que le bois. Une excentrique réglée au maximum, autour de dix à douze mille oscillations par minute, chauffe la tôle sans enlever davantage de matière : le débit dépend du grain et de la pression, pas du régime. Descendre d'un ou deux crans allonge la durée de vie du disque et évite le bleuissement. Sur une ponceuse à bande, c'est la vitesse de bande qui joue le même rôle, et les modèles réglables se pilotent de la même façon.
Brosse métallique, laine d'acier et papier de verre
Toute la rouille ne se ponce pas. Une brosse métallique, torsadée pour les angles et circulaire pour les surfaces, retire d'abord les écailles non adhérentes : commencer par un abrasif reviendrait à user un disque neuf sur une croûte. La laine d'acier très fine convient aux chromes et aux pièces polies qu'un abrasif rayerait. Le papier de verre à sec, enfin, garde son intérêt sur les petites surfaces et pour contrôler le travail à la main entre deux passes de machine.
Éliminer la rouille sans creuser la tôle
Il faut d'abord distinguer deux situations que l'aspect ne sépare pas toujours. La rouille de surface, brune et pulvérulente, ne touche que quelques dixièmes de millimètre : elle s'enlève entièrement au ponçage et la tôle retrouve son épaisseur utile. La rouille perforante, reconnaissable au gonflement de la peinture et à un son mat au tapotement, a détruit la matière en profondeur ; la poncer ne fait qu'ouvrir un trou. Une pièce dans cet état se répare par découpe et par soudure, pas par abrasion.
Sur la rouille de surface, la séquence qui fonctionne enchaîne la brosse, un grain 60 à 80 monté sur excentrique ou sur bande, puis un 120 pour effacer les rayures. Le point que la plupart des guides passent sous silence est le délai qui suit : un acier mis à nu recommence à s'oxyder en quelques heures dans une atmosphère humide, et une pellicule de rouille invisible suffit à faire cloquer une peinture des mois plus tard. On protège donc la surface le jour même, par un apprêt antirouille ou, à défaut, par un dégraissant suivi d'une huile temporaire.
Le ponçage n'est pas la seule méthode pour éliminer la rouille, et il n'est pas toujours la meilleure. Sur une petite pièce à géométrie compliquée, un bain acide fait le travail que l'abrasif ne peut pas atteindre : le vinaigre blanc dissout une rouille légère en une nuit, l'acide phosphorique des convertisseurs du commerce agit plus vite et laisse une couche de phosphate qui accroche l'apprêt. Ces produits attaquent aussi les métaux sains, donc on rince, on neutralise et on sèche immédiatement. Ils complètent le ponçage, ils ne le remplacent pas sur une grande surface plane.
Préparer une carrosserie avant peinture
La carrosserie est l'application la plus exigeante, parce que le moindre défaut se lit sous la peinture. La séquence de ponçage y est identique à celle décrite plus haut, mais elle s'accompagne de deux gestes propres au métier. Le premier est l'usage d'une cale rigide sous l'abrasif : la main seule épouse les creux au lieu de les corriger, et la tôle ressort ondulée. Le second est le contrôle en lumière rasante, en changeant d'angle d'observation à chaque passe. Une lampe posée au ras de la surface révèle des creux d'un dixième de millimètre que ni l'œil de face ni le doigt ne détectent.
Le ponçage de finition se fait à l'eau, avec un mouvement croisé qui évite d'installer des rayures parallèles. Il est plus long que le dégrossissage et c'est normal : sur une aile complète, on compte facilement deux heures pour la seule préparation avant peinture, quand la mise à nu en a demandé trente minutes.
Une dernière distinction évite une erreur courante : le ponçage prépare, il ne fait pas briller. Pour un chrome ou un inox à faire reluire, c'est une polisseuse et une pâte abrasive qu'il faut, jamais un disque de ponceuse dont le grain, même très fin, laisse un voile mat.
Sécurité et aspiration
Le ponçage du métal cumule trois nuisances que le bois ne présente pas au même degré : des étincelles, une poussière fine chargée en particules de métal et un bruit élevé. Les protections indispensables sont les lunettes fermées, un masque filtrant au moins FFP2, des gants et une protection auditive dès qu'on emploie une meuleuse. On dégage l'aire de travail de tout solvant, de tout chiffon gras et de toute poussière de bois avant de commencer.
L'aspiration demande une précaution particulière. Un aspirateur d'atelier à filtre papier chargé de poussière de bois ne doit jamais recevoir d'étincelles ; on utilise un séparateur cyclonique, un bidon vidé et un filtre propre, ou l'on renonce à l'aspiration au profit d'un balayage humide en fin de chantier. Les alliages légers, aluminium et surtout magnésium, produisent une poussière inflammable qu'aucun aspirateur domestique ne doit collecter.
La machine elle-même souffre de ce travail. Les particules ferreuses s'accumulent dans le plateau, dans les orifices d'aspiration et sur les balais du moteur, et un entretien après chaque chantier sur métal double facilement la durée de vie de l'outil : soufflette sur les ouïes, nettoyage du plateau auto-agrippant, contrôle du filtre.
Ce que les bricoleurs demandent avant d'attaquer l'acier
Peut-on poncer du métal avec une ponceuse à bois ?
Oui, la mécanique de la machine est la même et rien ne s'oppose à son emploi sur l'acier. Ce qu'il faut changer, c'est l'abrasif : un disque de corindon prévu pour le bois se colmate en quelques passes sur le métal, là où un zircone ou une céramique continue de couper. Il faut aussi nettoyer la machine et son filtre avant de repasser sur du bois.
Quel grain pour enlever la rouille sur une tôle ?
Un grain 60 à 80 retire la rouille de surface sans creuser, à condition d'avoir d'abord passé une brosse métallique sur les écailles. On enchaîne ensuite avec un 120 pour effacer les rayures, puis un 180 si la pièce doit être peinte. Descendre en dessous du 60 enlève de la matière saine sans gagner de temps.
Comment éviter que l'acier bleuisse pendant le ponçage ?
Le bleuissement vient de la chaleur, jamais du grain seul. Il faut réduire la vitesse de la machine, alléger la pression jusqu'à laisser travailler le seul poids de l'outil, avancer par passes courtes et laisser la pièce refroidir entre deux passages. Un abrasif colmaté chauffe deux fois plus qu'un abrasif neuf, donc il vaut mieux le changer tôt.
Faut-il aspirer la poussière quand on ponce du métal ?
L'aspiration est souhaitable pour la santé, mais elle demande un aspirateur dédié, avec un filtre propre et aucun résidu de bois dans la cuve. Des étincelles envoyées dans un sac papier chargé de sciure représentent un vrai risque d'incendie. En l'absence d'un aspirateur adapté, le port d'un masque FFP2 et un nettoyage humide en fin de chantier sont préférables.
Quelle ponceuse métallique choisir pour l'inox ?
L'excentrique avec des disques céramique convient bien à l'inox, et la bande étroite pour les tubes et les mains courantes. La contrainte n'est pas la machine mais la propreté : tout abrasif ayant touché de l'acier ordinaire dépose des particules ferreuses qui rouilleront sur l'inox. On réserve donc un jeu d'abrasifs et de brosses à ce matériau.
Une meuleuse d'angle remplace-t-elle une ponceuse ?
Elle la remplace pour le dégrossissage, avec un disque à lamelles, et elle est même plus rapide sur un cordon de soudure. Elle ne la remplace pas pour la finition : sa vitesse élevée et son disque incliné marquent la surface, et aucun réglage ne lui donne l'état de surface plane qu'une excentrique obtient sans effort.